Tout projet de construction qui repose sur des éléments préfabriqués en béton est confronté à une question d'achat fondamentale : comment savoir si les composants arrivant sur site s'assembleront, se soulèveront en toute sécurité et dureront des décennies ? La réponse réside dans la manière dont ces éléments sont conçus, produits et gérés. Les éléments préfabriqués en béton sont des composants structurels ou architecturaux fabriqués en coulant du béton dans un moule réutilisable à l'intérieur d'une usine, en le durcissant dans des conditions contrôlées, puis en le transportant sur le site pour l'installation. Ce guide explique les principaux types d'éléments, le processus de production étape par étape, les tolérances qui contrôlent la qualité et la technologie de coffrage magnétique qui est devenue une norme de productivité dans les usines de préfabrication modernes.
Qu'est-ce qui définit un élément préfabriqué en béton ?
Un élément préfabriqué en béton est un composant structurel ou architectural produit en coulant du béton dans un moule réutilisable à l'intérieur d'une usine, où les conditions de durcissement sont contrôlées pour assurer la cohérence et le développement de la résistance. Le moule, généralement en acier, définit la géométrie finale du produit. Contrairement au béton coulé sur place, qui est formé et durci à sa position finale sur le chantier de construction, les éléments préfabriqués sont fabriqués loin de leur emplacement final et y sont transportés une fois durcis.
Trois caractéristiques distinguent le béton préfabriqué du béton coulé sur place :
- Durcissement contrôlé : la température et l'humidité sont gérées en usine, ce qui produit une résistance initiale plus élevée et moins de défauts de surface.
- Renfort standardisé : les cages d'armature et les torons de précontrainte sont positionnés avec précision, améliorant ainsi la fiabilité et la cohérence structurelles.
- Tolérances répétables : le même moule produit des composants identiques pour les commandes importantes, simplifiant ainsi l'assemblage sur site et réduisant les travaux de calage et d'ajustement.
Selon le Institut du béton préfabriqué/précontraint (PCI) , l'environnement contrôlé de la production de pièces préfabriquées élimine une grande partie de la variabilité liée aux conditions météorologiques qui affecte le travail de moulage sur place. Le moulage en usine permet également de réutiliser le coffrage plusieurs fois par jour, ce qui constitue le principal avantage de productivité du préfabriqué par rapport à la construction traditionnelle en béton. Le PCI publie des normes de conception et de fabrication depuis les années 1950, et celles-ci demeurent le cadre de référence pour la plupart des projets de préfabrication en Amérique du Nord.
Principaux types d'éléments préfabriqués en béton
La famille de produits préfabriqués est large, mais la plupart des projets de construction s'appuient sur un ensemble de catégories d'éléments standards. Le tableau ci-dessous résume les types les plus courants, leur utilisation typique et la fonctionnalité de production la plus importante pour chacun.
| Type d'élément | Demande principale | Gamme de tailles typique | Caractéristique de production |
|---|---|---|---|
| Poutres et poutres | Charpente de plancher et de toit pour parkings, ponts et bâtiments industriels | Portée de 6 à 30 m | Torons pré-tendus pour grandes portées |
| Colonnes | Support de charge vertical dans les bâtiments à charpente et les stades | 3 à 15 m de hauteur | Moules en acier à sections réglables |
| Panneaux de murs et de façades | Murs porteurs, murs de refend et façades architecturales | Jusqu'à 12 m de hauteur | Les panneaux sandwich intègrent une couche isolante |
| Dalles alvéolées | Sols et toitures d'immeubles résidentiels, hôteliers et de bureaux | Portée de 2 à 18 m | Extrudé sur des lits longilignes avec des vides continus |
| Escaliers et paliers | Accès et sortie dans les bâtiments commerciaux et résidentiels | Longueurs de vol standards | Exigence élevée en matière de finition de surface |
| Murs de soutènement | Rétention de terre pour les autoroutes, les sous-sols et l'aménagement paysager | 1 à 8 m de hauteur | Béton massif ou profilés armés |
| Structures utilitaires | Regards, voûtes, canalisations, fosses septiques et ponceaux | Tailles personnalisées | Conceptions de mélanges résistants à la corrosion |
Comment sont fabriqués les éléments préfabriqués en béton
La production de pièces préfabriquées suit une séquence fixe en usine. Chaque étape affecte la qualité finale de l'élément, c'est pourquoi la discipline du processus compte plus que dans toute autre méthode de moulage. Le cycle de fabrication standard dans une usine de préfabrication ressemble à ceci :
- Préparation du moule : le moule en acier est nettoyé, vérifié pour détecter toute déformation et recouvert d'un agent de démoulage. Un coffrage magnétique est positionné sur la palette en acier pour créer le contour extérieur de l'élément.
- Placement des renforts : des cages d'armature ou des torons de précontrainte sont placés à l'intérieur du moule. Pour les éléments précontraints, les torons sont tendus à la force spécifiée avant le début du bétonnage.
- Insertions intégrées : les ancres de levage, les plaques de connexion, les conduits et les bandes de chanfrein sont fixés à leurs positions exactes. Cette étape détermine si l'élément peut être soulevé, transporté et connecté en toute sécurité ultérieurement.
- Bétonnage : le béton est mis en place avec une benne ou une pompe et compacté à l'aide de vibrateurs internes ou de table. Le béton autoplaçant est souvent utilisé pour des moules complexes à armature dense.
- Guérison : Le durcissement à la vapeur entre 50 et 70 degrés Celsius accélère l'hydratation et permet un démoulage en 12 à 24 heures.
- Démoulage : les boîtes magnétiques sont éteintes, les profilés latéraux sont retirés et l'élément fini est soulevé avec une grue à l'aide des ancrages intégrés.
- Finition et stockage : les surfaces sont rapiécées, les bords sont meulés et les éléments sont stockés sur des racks spécialement conçus jusqu'à leur expédition.
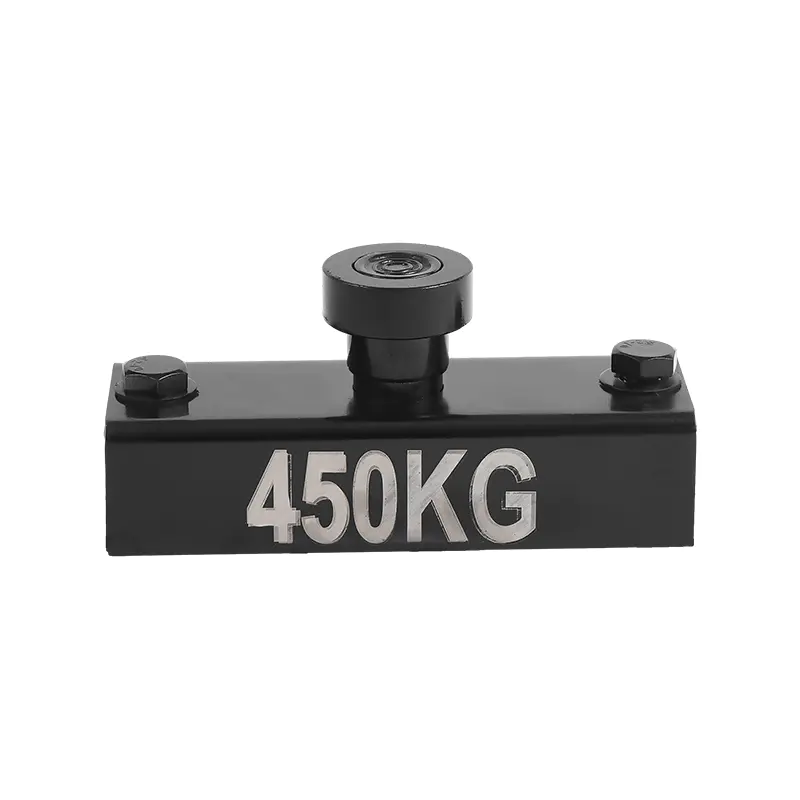
L'étape de démoulage est celle où la productivité est gagnée ou perdue dans une usine de préfabrication. Le serrage traditionnel des coffrages avec des boulons ou des cales prend plusieurs minutes par position et nécessite de percer des trous dans la palette en acier. Un système de coffrage magnétique se fixe directement sur la palette sans perçage ni soudure et se libère instantanément d'un simple mouvement de levier. C'est pourquoi les aimants de coffrage sont devenus un outil standard pour les usines de préfabrication qui doivent modifier rapidement la géométrie des éléments sur plusieurs cycles de production.
Tolérances de production et contrôle qualité
La gestion des tolérances fait la différence entre une usine de préfabrication qui assure un assemblage fluide sur site et une usine qui crée un conflit constant pendant le montage. La pratique européenne dans le cadre du cadre commun EN 13369 pour les produits en béton fabriqués en usine définit des classes de tolérance standard qui sont largement adoptées par les usines de préfabrication. Les valeurs typiques pour une production normale sont indiquées ci-dessous.
| Paramètre | Tolérance typique | Impact sur la structure finie |
|---|---|---|
| Dimensions de la section | /-5 mm | Affecte l'ajustement structurel, le poids des éléments et la largeur des joints |
| Longueur totale | /-10mm | Détermine si les éléments s'adaptent entre les colonnes et les supports |
| Position des ancres de levage | /-20 mm | Des ancrages mal placés entraînent des angles de levage dangereux et des retouches |
| Couverture de renfort | 5 mm / -0 mm | Une couverture insuffisante entraîne de la corrosion et des taches de rouille en surface |
| Planéité des surfaces | 2 mm sur 1 m | Affecte les joints des panneaux, l'alignement des murs et la qualité de la surface visible |
Une usine fiable enregistre ces mesures pour chaque lot de production et conserve les enregistrements à la disposition de l'acheteur. Si un fournisseur ne peut pas fournir de données de tolérance sur demande, il s'agit d'un signe d'avertissement clair. Il en va de même pour les résultats des tests de cubes de béton et les enregistrements de positionnement des ancrages, qui affectent directement la sécurité structurelle sur site.
Des systèmes magnétiques qui accélèrent la production d'éléments préfabriqués
Dans une usine de préfabrication, chaque minute passée à fixer ou à ajuster le coffrage est une minute qui ne produit pas de béton. La technologie du coffrage magnétique résout ce problème directement : un aimant de coffrage fixe le coffrage en acier sur une palette en acier avec une force de maintien de plusieurs centaines de kilogrammes et le libère d'un simple mouvement de poignée ou de levier.
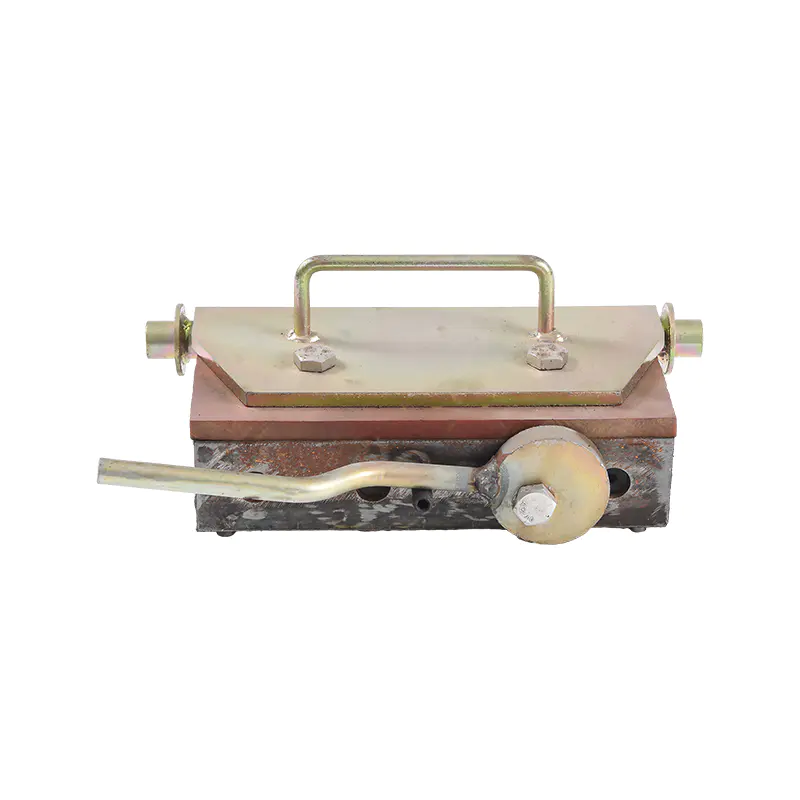
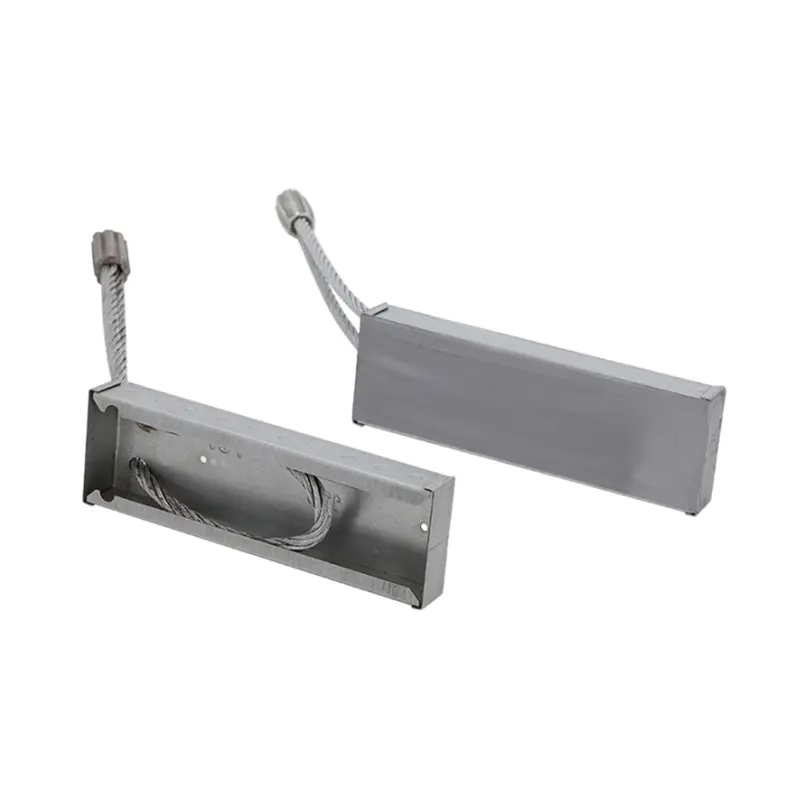
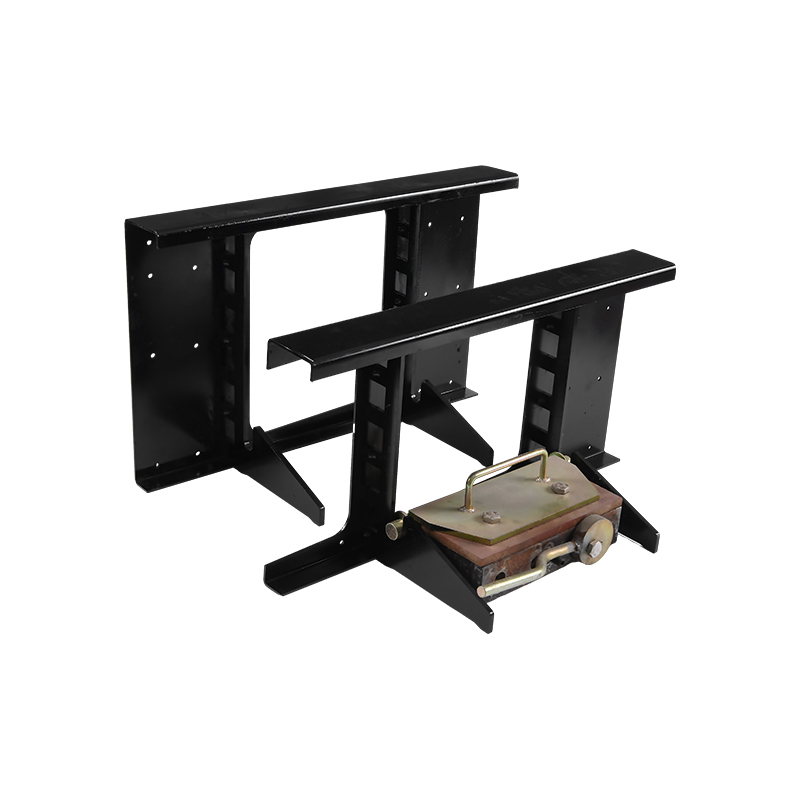 Aimant de coffrage avec poignée pour un réglage rapide du coffrage Une pince magnétique réutilisable avec une poignée attachée qui verrouille et libère le coffrage en acier en un quart de tour, réduisant considérablement le temps de repositionnement par rapport aux méthodes de fixation par boulons dans les usines de préfabrication. Voir le produit →
Aimants de coffrage avec poignées sont largement utilisés dans les usines de préfabrication car un quart de tour rapide verrouille ou libère l'aimant. Par rapport aux coffrages boulonnés, les aimants réduisent considérablement le temps de configuration. Par exemple, le repositionnement d'une formeuse latérale sur une palette de dalles de 12 m de long prend à un opérateur environ 30 secondes par aimant, contre 3 à 5 minutes par pince pour la même tâche. Sur une équipe comprenant 20 étapes de repositionnement, cela peut réduire le travail de coffrage d'environ 2 à 3 heures et libérer le même opérateur pour d'autres tâches.
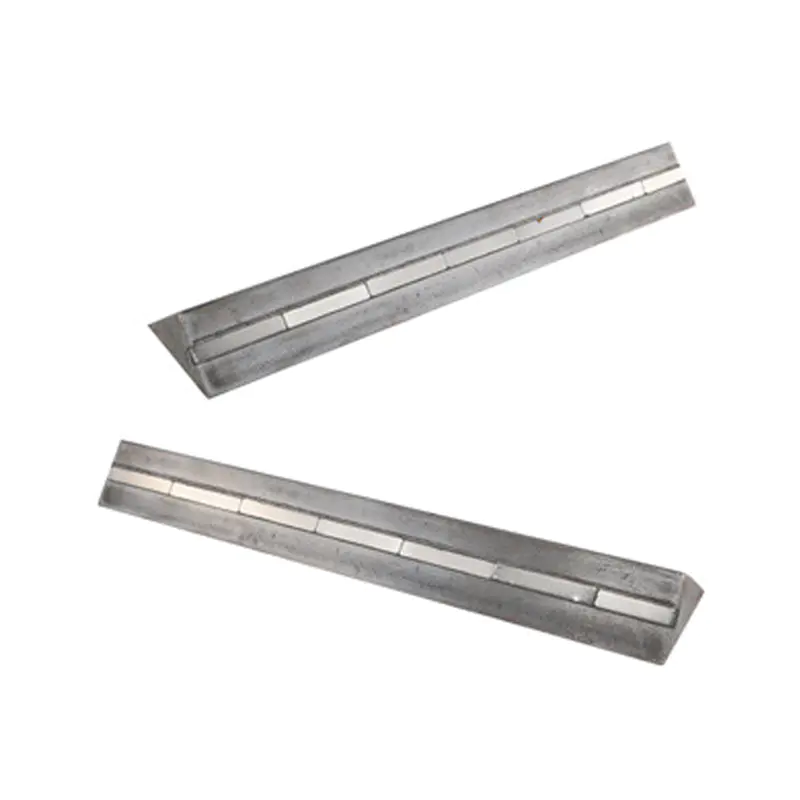
Insérer des aimants Maintenir les douilles filetées, les ancres de levage et autres encastrements dans leur position exacte avant de couler le béton. Sans maintien magnétique, les encastrements se déplacent lors des vibrations et du compactage, ce qui entraîne des rejets d'éléments et des corrections coûteuses sur site. L'aimant d'insertion maintient l'encastrement au ras de la palette ou de la face du coffrage de sorte qu'après le démoulage, la douille se trouve exactement là où le dessin technique l'exige.
 Insérez des aimants pour un positionnement précis de l'encastrement Ces aimants maintiennent fermement les douilles filetées et les ancrages de levage contre la face du coffrage pendant le coulage du béton, empêchant ainsi tout déplacement et garantissant que les encastrements restent alignés avec les dessins techniques. Voir le produit →
Les avantages pratiques des systèmes magnétiques dans la production d’éléments préfabriqués sont mesurables et cohérents dans toutes les usines :
- Pas de perçage, de soudure ou de rapiéçage sur les palettes en acier, ce qui préserve la surface de la palette et réduit les coûts de maintenance.
- Réutilisable sur des milliers de coulées, le coût de l'outillage par élément diminue à chaque cycle de production.
- Positionnement précis de l'encastrement, éliminant les retouches causées par les douilles et les ancrages décalés.
- Rapide à apprendre : un nouvel opérateur peut tracer une géométrie de coffrage en quelques heures au lieu de plusieurs jours de formation.
Pour voir de plus près comment les aimants d'insertion maintiennent leur position pendant les vibrations et pourquoi cela est important pour la production de préfabriqués, consultez ce résumé technique : qu'est-ce qu'un aimant à insert et son rôle dans la production de béton préfabriqué .
Levage et manipulation d'éléments préfabriqués en toute sécurité
Le levage constitue l’étape la plus risquée du cycle de vie des éléments préfabriqués. Un élément préfabriqué pesant entre 2 et 30 tonnes doit être retiré du moule, déplacé vers une zone de stockage, chargé sur une remorque, puis érigé sur place. Chacun de ces ascenseurs dépend d'ancres de levage coulées qui sont sélectionnées pour le poids de l'élément et la géométrie de levage.
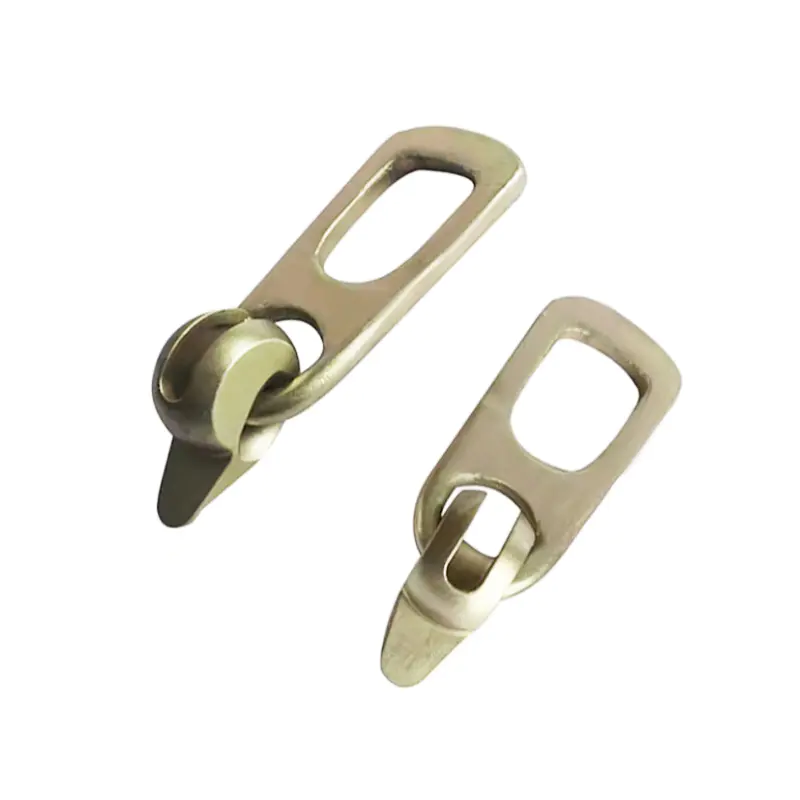
 Ancrage de montage pour le levage en toute sécurité des éléments préfabriqués Ancre de levage coulée avec une capacité de charge élevée et une résistance à la corrosion, conçue pour sécuriser et soulever des éléments préfabriqués en béton, avec des options à un ou deux trous pour différents poids de panneaux. Voir le produit →
Ancrages de montage sont noyés dans le béton lors du coulage et deviennent le point de connexion pour les embrayages et les chaînes de levage. Les conceptions les plus courantes sont les ancrages droits à un trou pour les éléments légers et les ancrages à deux trous qui permettent le levage en deux points de panneaux et de poutres plus grands. La capacité de l'ancrage doit être adaptée à la charge dynamique lors du levage. Une pratique largement utilisée dans le levage d'éléments préfabriqués consiste à dimensionner l'ancrage de manière à ce que sa charge de travail sûre soit au moins trois fois supérieure au poids de l'élément statique, ce qui couvre les forces supplémentaires provoquées par l'inclinaison, les angles de traction et l'accélération de la grue.
Deux facteurs définissent une configuration de levage sûre :
- Position de l'ancre : les ancrages situés plus près des coins des éléments réduisent les contraintes de flexion lors du levage. Une règle standard pour le levage en deux points place les points d'ancrage à environ un cinquième de la longueur de l'élément à partir de chaque extrémité.
- Angle de levage : l'angle entre les chaînes de levage et la surface de l'élément doit rester compris entre 30 et 60 degrés. Les angles de levage plats inférieurs à 30 degrés multiplient la force horizontale sur l'ancrage et augmentent le risque de fissuration du béton autour de la zone d'ancrage.
L’utilisation d’embrayages de levage adaptés au profil de l’ancrage et la formation des travailleurs pour inspecter les ancrages afin de déceler tout dommage avant chaque levage sont des pratiques non négociables dans une usine de préfabrication bien gérée. L’usure de l’ancre et de l’embrayage doit être enregistrée et les composants retirés du service doivent être remplacés immédiatement.
Comment choisir un fournisseur fiable d'éléments préfabriqués
Que vous achetiez des éléments préfabriqués pour un complexe résidentiel ou que vous spécifiiez des composants pour une installation industrielle, l'évaluation du fournisseur doit suivre une liste de contrôle structurée plutôt que de comparer uniquement le prix au mètre cube. Le coût à long terme d'un mauvais fournisseur apparaît dans les retards sur le chantier, les éléments rejetés et les retouches, et non dans la facture.
- Capacité de production et équipements : renseignez-vous sur la longueur du lit, l'inventaire des moules, le nombre de lignes de coulée et la production quotidienne. Une usine dotée de lits à longues lignes peut gérer la production continue de dalles plus efficacement qu'une usine limitée à des moules individuels courts.
- Système d’encastrement et de levage : confirmer que l'usine utilise des ancres de levage standard et insérer des aimants qui correspondent au système de connexion sur site. Des systèmes d’encastrement mal adaptés entraînent des retards coûteux lors du montage.
- Enregistrements de qualité : demandez des données de tolérance à partir de lots de production récents, y compris les résultats des tests de cubes de béton et les journaux de positionnement des ancrages. Une usine qui ne peut pas produire ces documents sur demande constitue un risque sérieux en matière d'approvisionnement.
- Flexibilité du moule : un fournisseur qui utilise un coffrage magnétique peut modifier rapidement la géométrie des éléments, ce qui réduit les délais de réalisation des dimensions personnalisées et rend les révisions de conception moins pénibles.
- Transport et livraison : vérifiez la distance entre l'usine et le site, la longueur maximale des éléments que les remorques peuvent transporter et si le fournisseur coordonne les calendriers de livraison avec l'équipe de montage pour minimiser le temps d'inactivité de la grue.
Pour les directeurs d'usine qui évaluent l'opportunité de mettre à niveau leur configuration de coffrage actuelle, la gamme de produits du fournisseur d'outils magnétiques est tout aussi importante que la capacité du fournisseur de produits préfabriqués. Un fabricant qui comprend à la fois le processus de préfabrication et l’application des aimants vous fera gagner du temps de dépannage et réduira les interruptions de production. Vous pouvez consulter la gamme complète de produits magnétiques sur le page produit principale du fabricant .
Facteurs de coût qui déterminent le prix final des éléments préfabriqués
Le prix des éléments préfabriqués n’est pas un chiffre unique. Le prix unitaire final dépend de la complexité des éléments, de l'amortissement du moule, de la taille du lot et de la logistique. Comprendre ces facteurs de coûts aide les acheteurs à négocier de meilleurs prix et à éviter de coûteuses surprises. Le tableau ci-dessous regroupe les principaux facteurs de coûts et explique comment chacun affecte le devis final.
| Inducteur de coûts | Impact sur le prix | Stratégie de réduction des coûts |
|---|---|---|
| Coût du moule | Élevé pour une géométrie personnalisée ; faible pour les éléments standardisés | Standardisez les dimensions et réutilisez les moules dans tous les projets |
| Taille du lot | Les commandes plus importantes diluent le coût d'installation par élément | Combinez des commandes plus petites en séries de production répétitives |
| Encastrements et ancres de levage | Ajoute le coût du matériel et la main d'œuvre de placement | Utilisez des plages d'ancrage standard et un placement magnétique pour réduire le travail |
| Précontrainte | Ajoute des coûts de toron et de tension mais réduit le volume de béton | Optimiser la disposition des brins pour réduire le poids propre des éléments |
| Énergie de guérison | Le durcissement à la vapeur consomme de l'énergie proportionnellement à la durée du cycle | Utiliser des systèmes efficaces d’isolation et de récupération de chaleur |
| Distance de transport | Les éléments lourds coûtent nettement plus cher au-delà de 100 km | Sélectionnez une usine à une distance économique de transport du site |
Foire aux questions sur les éléments préfabriqués en béton
Quelle est la différence entre le béton préfabriqué et précontraint ?
Le béton préfabriqué signifie que l'élément est coulé loin de sa position finale, généralement en usine. Le béton précontraint signifie que l'élément est placé sous compression avec des torons d'acier tendus avant que les charges de service ne soient appliquées. Les deux approches sont souvent combinées : de nombreux éléments préfabriqués, notamment les poutres et les dalles alvéolées, sont également précontraints pour augmenter la capacité de charge et réduire la fissuration.
Combien de temps dure un élément préfabriqué en béton ?
Le béton coulé en usine avec un mélange approprié et une couverture d'armature adéquate atteint généralement des durées de vie de 50 à 100 ans. La durabilité réelle est déterminée par le rapport eau/ciment, le type de ciment, la couverture par rapport au renforcement et le régime de durcissement, et non par le fait de la préfabrication elle-même. Les éléments préfabriqués utilisés dans des environnements agressifs tels que les structures marines nécessitent des mesures de protection supplémentaires et sont généralement conçus avec des spécifications de mélange plus conservatrices.
Quelle est la longueur maximale d’un élément préfabriqué en béton ?
Les restrictions en matière de transport fixent généralement la limite pratique plutôt que la capacité de production. Une remorque typique peut transporter des éléments préfabriqués jusqu'à 13 à 15 m de long. Avec des autorisations spéciales, des éléments plus longs jusqu'à 20 m peuvent être déplacés dans certaines régions. Pour les poutres de pont dépassant les limites de transport, les éléments préfabriqués sont réalisés en segments et assemblés sur chantier par post-tension.
Les éléments préfabriqués en béton peuvent-ils être découpés ou modifiés sur place ?
La découpe d'un élément préfabriqué sur chantier n'est généralement pas recommandée car elle sectionne les torons ou les armatures de précontrainte et enlève l'enrobage de protection en béton. Si une modification est nécessaire, l'élément doit être redessiné par un ingénieur ou le fournisseur doit produire un élément sur mesure avec la géométrie correcte à partir du moule. Le découpage sur le terrain modifie le comportement structurel de l'élément d'une manière difficile à valider.
Comment les éléments préfabriqués en béton sont-ils connectés les uns aux autres ?
Les assemblages les plus courants sont des tasseaux boulonnés avec des douilles coulées, des plaques soudées noyées dans les éléments et des assemblages à manchons injectés pour les éléments verticaux. Les douilles filetées coulées, positionnées avec des aimants insérés, constituent la base des assemblages boulonnés utilisés dans la plupart des structures préfabriquées en béton. La conception des connexions doit toujours suivre les spécifications de l'ingénieur, puisque le chemin de charge dépend de la configuration du joint.
Les aimants de coffrage fonctionnent-ils avec toutes les palettes en acier ?
Les aimants de coffrage nécessitent une surface plate en acier ferromagnétique pour développer leur force de maintien nominale. Une épaisseur de palette d'au moins 8 à 10 mm est typique pour les applications de coffrage magnétique. Les palettes présentant une forte rouille, une peinture épaisse ou une contamination de surface réduisent l'adhérence magnétique, l'état de la surface de la palette doit donc être maintenu. Lorsque la palette est propre et que l’aimant est correctement évalué, la force de maintien est prévisible et constante.
Les éléments préfabriqués en béton resteront un élément essentiel de la construction moderne car ils offrent ce que le béton coulé sur site ne peut pas offrir : une qualité constante, des calendriers prévisibles et une utilisation efficace des matériaux et de la main-d'œuvre. La leçon pratique de ce guide est que le succès du béton préfabriqué dépend moins du béton lui-même que des détails qui l'entourent, notamment la configuration du moule, la précision de l'encastrement, la sélection des ancrages de levage et le flux de travail du coffrage. Les systèmes magnétiques répondent directement à tous ces détails, c'est pourquoi ils sont passés du statut d'accessoire optionnel à celui d'exigence standard dans les usines de préfabrication productives.
Lorsque vous comparez les fournisseurs, regardez au-delà du prix au mètre cube. Demandez des enregistrements de tolérance, inspectez la procédure de configuration du moule et confirmez que les systèmes de levage et d'encastrement correspondent à la stratégie de connexion de votre site. C’est là que réside la véritable différence de coût et de qualité.